佛山塑料管材管件生产工艺升级趋势与质量管控要点
佛山作为中国塑料管道产业的重要集群地,其生产制造工艺正经历着从“量”到“质”的深刻转型。过去十年间,本地企业在管材管件的挤出与注塑环节已基本实现了自动化,但面对建筑、市政及农业灌溉领域对管道系统更高的耐压、耐腐蚀与密封性要求,传统工艺的瓶颈开始显现。我们注意到,许多同行在提升产能时,往往忽略了工艺稳定性对产品一致性的致命影响——这恰恰是当前行业升级的核心痛点。
工艺升级:从“挤出成型”到“智能调控”
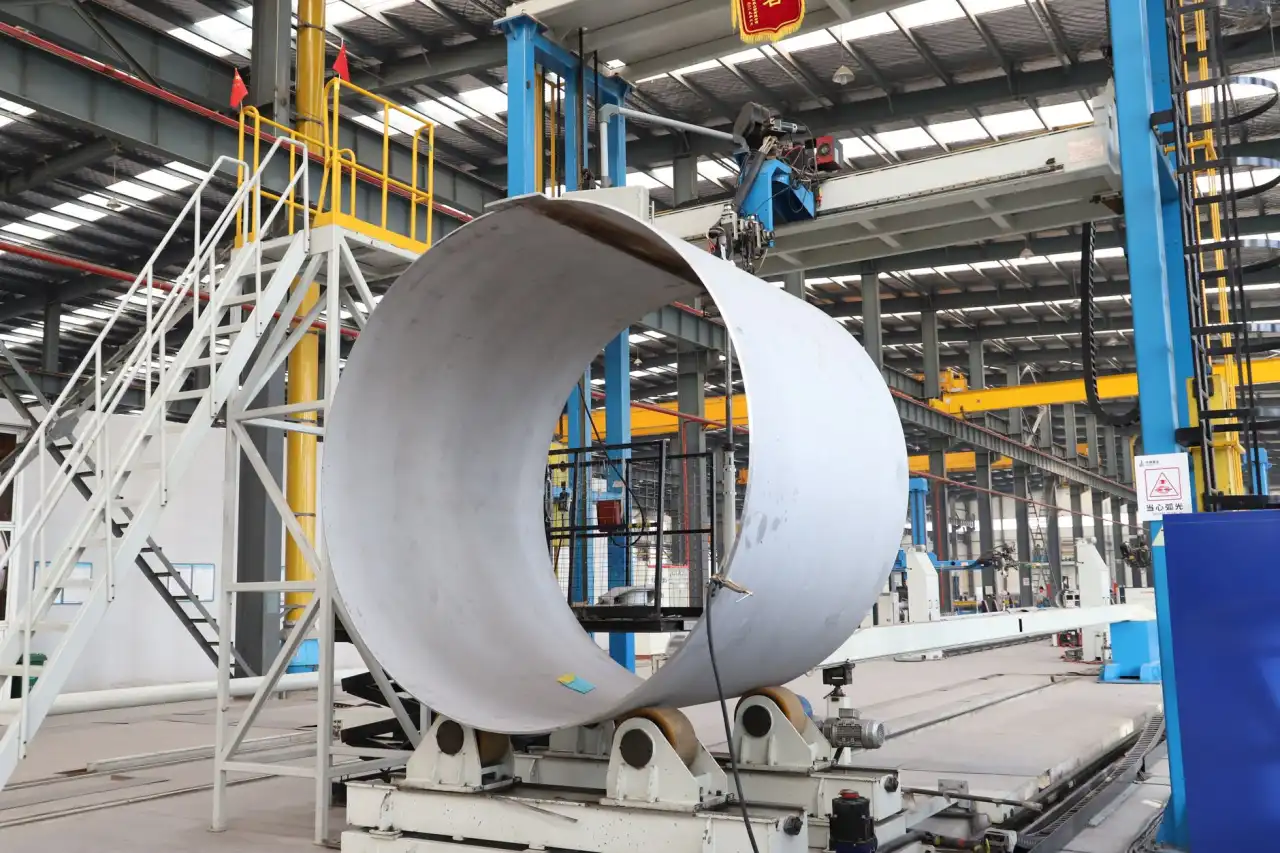
在塑料管道的挤出生产线中,温度与牵引速度的匹配度直接决定了管材的壁厚公差与环刚度。过去依赖老师傅经验的“盲调”模式,正在被基于物联网的在线监测系统取代。以我们佛山富仕林管业为例,近年引入的熔体压力实时反馈装置,能够将挤出机的螺杆转速与机头温度波动控制在±1℃以内,这使得PP-R管材的纵向回缩率从行业常见的2%降至0.8%以下。
与此同时,多层共挤技术的普及成为管业制造领域的一大亮点。通过将功能层(如阻氧层、抗菌层)与结构层在模具内一次复合成型,不仅减少了二次加工带来的界面缺陷,还让管材管件在冷热水循环系统中的使用寿命延长了30%以上。这一技术路径,正被越来越多的佛山制造企业纳入产线改造计划。
质量管控:藏在细节里的“硬指标”
很多人以为塑料管道的检测只需关注打压测试,但实际上,原料配方的批次稳定性才是决定长期性能的根基。例如,在PVC-U排水管生产中,钙粉含量若从15%波动到18%,管材的落锤冲击强度可能骤降40%。因此,我们坚持对每批进厂的聚氯乙烯树脂进行杂质含量与K值检测,并建立原料数据库进行追溯。
在管件注塑环节,模具排气槽设计与注射速度的协同经常被忽视。若熔体前沿的“熔接痕”强度不足,在管道系统承受水锤冲击时,管件极易成为薄弱点。为此,我们在生产中引入了模腔压力曲线分析技术,通过对比标准波形,能在5秒内识别出潜在的气泡或填充不足问题。
- 壁厚均匀性:采用超声波在线测厚仪,每200mm采集一个数据点
- 密封结构:针对承插式管材管件,将R角过渡区域的光洁度控制在Ra 0.8以内
- 耐压测试:对DN50以上管材执行1.5倍公称压力的长期静压试验(≥1000h)
实践建议:立足佛山制造的升级路径
对于正在规划设备更新的同行,我的建议是:不要盲目追求全进口生产线。佛山本地的机械配套能力已相当成熟,将80%预算用于关键工控系统与模具改进,往往比单纯更换主机更有效。例如,将普通挤出机升级为带强制加料段与屏障螺杆的配置,成本仅增加15%,但塑化效率能提升25%。
此外,建立内部快速检测实验室是性价比最高的投资。我们富仕林管业仅用20万元采购了差示扫描量热仪(DSC)与万能试验机,就能将原料与成品的抽检周期从外送检测的7天压缩至2小时,这为管业制造的质量闭环提供了真实的数据支撑。
总结来看,塑料管道行业的竞争已从单纯的价格战,转向对工艺细节与质量数据的精细化运营。佛山制造企业若能抓住智能检测与模具优化这两个抓手,就能在保证产能的同时,将产品的不良率控制在0.5%以下。未来几年,随着城镇老旧管网改造与高标准农田建设的推进,只有那些真正将“质量管控”嵌入生产基因的厂家,才能在激烈的管材管件市场中站稳脚跟。